


Q550NH কর্টেন স্টিলের সাথে কাজ করা ওয়েল্ডার এবং প্রকৌশলীরা প্রায়ই ভাবছেন যে ঢালাই করার আগে প্রিহিটিং করা আবশ্যক কিনা। একটি উচ্চ-শক্তির কর্টেন ইস্পাত (550MPa-এর চেয়ে বেশি বা সমান ফলন), ঠান্ডা ফাটলের মতো ঢালাই ত্রুটিগুলি এড়াতে গুরুত্বপূর্ণ, যা কাঠামোগত অখণ্ডতাকে দুর্বল করতে পারে৷ অনেকে অনুমান করে যে সমস্ত উচ্চ-শক্তির স্টিলের প্রিহিটিং প্রয়োজন, কিন্তু এটি কি Q550NH-এর জন্য সত্য? প্রিহিটিং কি প্লেটের বেধ বা ঢালাই পদ্ধতির উপর নির্ভর করে, নাকি এটি সম্পূর্ণরূপে অপ্রয়োজনীয়? মূল উত্তর পরিষ্কার:Q550NH কর্টেন স্টিলের পাতলা প্লেটের জন্য প্রিহিটিং প্রয়োজন হয় না, তবে মোটা প্লেটের জন্য প্রিহিটিং অপরিহার্য-এর প্রয়োজনীয়তা প্লেটের পুরুত্ব এবং ঢালাইয়ের ধরনের উপর নির্ভর করে, একটি-আকার-ফিট-সমস্ত নিয়মে নয়. নীচে একটি সংক্ষিপ্ত, কর্মযোগ্য গাইড।
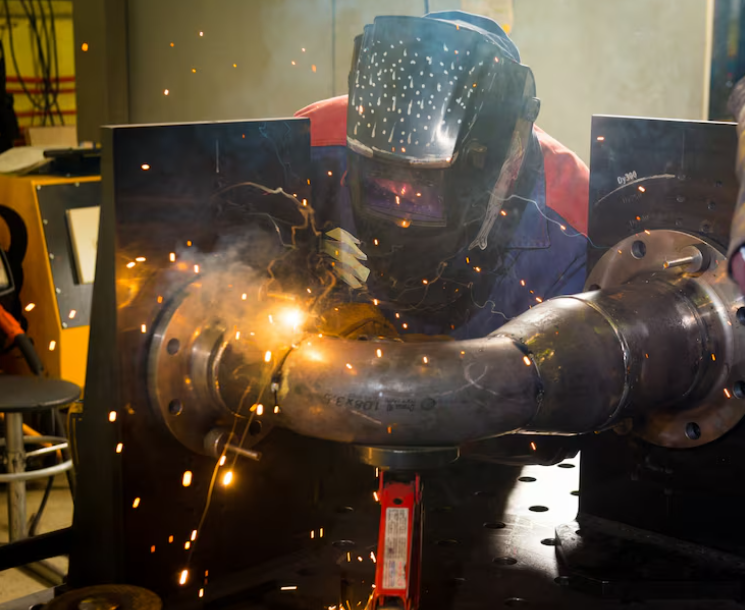
কেন প্রিহিটিং ম্যাটারস (সহজ, কোন শব্দার্থ নেই)
ঢালাইয়ের আগে প্রি-হিটিং Q550NH এর ওয়েল্ড এলাকার শীতল করার গতি কমিয়ে দেয়। Q550NH-এর মতো উচ্চ-শক্তির ইস্পাতের জন্য, ঢালাইয়ের পরে দ্রুত শীতল হওয়া অভ্যন্তরীণ চাপ তৈরি করে, যা ঠান্ডা ফাটলের দিকে পরিচালিত করে (ছোট, শক্ত-ক্ষতিগুলি সনাক্ত করা-যা কাঠামোগত শক্তি নষ্ট করে)। প্রিহিটিং ইস্পাত পৃষ্ঠ থেকে আর্দ্রতাও সরিয়ে দেয়, জোড়ের ছিদ্রতা রোধ করে- জয়েন্টটি Q550NH এর পূর্ণ শক্তি এবং ক্ষয় প্রতিরোধ ক্ষমতা বজায় রাখে তা নিশ্চিত করে।
যখন প্রিহিটিং প্রয়োজন হয় (বেধ এবং ঢালাই পদ্ধতি দ্বারা)
প্রি-হিট করার সিদ্ধান্ত দুটি ব্যবহারিক বিষয়-প্লেটের পুরুত্ব এবং ঢালাই পদ্ধতির উপর নির্ভর করে। ভুল এড়াতে এই নির্দেশিকা অনুসরণ করুন:
প্লেটের পুরুত্ব <20mm: কোনো প্রিহিটিং প্রয়োজন নেই
এর জন্য উপযুক্ত: MIG, TIG, বা আর্ক ওয়েল্ডিং (পাতলা Q550NH প্লেটের জন্য সবচেয়ে সাধারণ)।
কেন: পাতলা প্লেটগুলি স্বাভাবিকভাবে আরও ধীরে ধীরে ঠান্ডা হয় এবং ঢালাইয়ের তাপ অভ্যন্তরীণ চাপ প্রতিরোধ করতে যথেষ্ট। এখানে প্রিহিটিং সময় নষ্ট করে এবং অপ্রয়োজনীয় খরচ যোগ করে।
প্লেট পুরুত্ব 20-40 মিমি: প্রিহিটিং প্রস্তাবিত
প্রিহিটিং তাপমাত্রা: 80-100 ডিগ্রী (জয়েন্টের চারপাশে 50-100 মিমি ওয়েল্ড এলাকাটিকে সমানভাবে গরম করুন)।
কেন: মোটা প্লেট কম ঢালাই তাপ ধরে রাখে এবং দ্রুত শীতল{0}}প্রিহিটিং স্ট্রেস এবং ঠান্ডা ফাটলের ঝুঁকি কমায়।
প্লেট বেধ >40mm: বাধ্যতামূলক Preheating
প্রিহিটিং তাপমাত্রা: 100-120 ডিগ্রী (অভিন্নতা নিশ্চিত করতে একটি তাপমাত্রা পরিমাপক ব্যবহার করুন)।
কেন: আল্ট্রা-পুরু প্লেটগুলি অত্যন্ত দ্রুত ঠান্ডা হয়, উচ্চ অভ্যন্তরীণ চাপ তৈরি করে-প্রিহিটিং হল ঠান্ডা ফাটল এড়াতে এবং ঢালাই গুণমান নিশ্চিত করার একমাত্র উপায়৷

ব্যবহারিক প্রিহিটিং টিপস (খরচ-কার্যকর এবং সহজ)
সঠিক টুল ব্যবহার করুন: ছোট এলাকার জন্য, একটি প্রোপেন টর্চ ব্যবহার করুন; বড় প্রকল্প বা পুরু প্লেটের জন্য, অভিন্ন গরম করার জন্য একটি বৈদ্যুতিক গরম কম্বল ব্যবহার করুন।
অতিরিক্ত উত্তাপ এড়িয়ে চলুন: 150 ডিগ্রির বেশি হলে Q550NH এর যান্ত্রিক বৈশিষ্ট্য দুর্বল হতে পারে (ফলন 550MPa এর চেয়ে বেশি বা সমান) এবং এর ক্ষয়-প্রতিরোধী পৃষ্ঠকে ক্ষতিগ্রস্ত করতে পারে।
ঢালাইয়ের সময় তাপমাত্রা বজায় রাখুন: ঢালাই সম্পূর্ণ না হওয়া পর্যন্ত প্রি-হিটেড জায়গাটিকে লক্ষ্য তাপমাত্রায় রাখুন-এটিকে অর্ধেক ঠান্ডা হতে দেবেন না।

এড়ানোর জন্য সাধারণ ভুল
সময় বাঁচাতে পুরু প্লেটের জন্য প্রি-হিটিং এড়িয়ে যাবেন না{0}}ঠান্ডা ফাটল অবিলম্বে প্রদর্শিত নাও হতে পারে তবে সময়ের সাথে সাথে জয়েন্টটিকে দুর্বল করে দেবে, যার ফলে ব্যয়বহুল মেরামত বা প্রকল্প ব্যর্থ হবে। বিপরীতভাবে, অপ্রয়োজনীয়ভাবে পাতলা প্লেটগুলিকে আগে থেকে গরম করবেন না-এটি সম্পদের অপচয় করে এবং ঢালাইয়ের গুণমান উন্নত করে না।

সংক্ষেপে, Q550NH কর্টেন স্টিলের প্রিহিটিং প্রয়োজনীয়তা প্লেটের বেধের উপর নির্ভর করে: পাতলা প্লেটগুলি (~20 মিমি) প্রিহিটিং করার প্রয়োজন হয় না, যখন পুরু প্লেটগুলি (20 মিমি এর চেয়ে বড় বা সমান) ত্রুটিগুলি প্রতিরোধ করার জন্য এটির প্রয়োজন হয়৷ এই সহজ নিয়ম অনুসরণ করে, আপনি শক্তিশালী, টেকসই ঢালাই নিশ্চিত করবেন যা Q550NH-এর উচ্চ শক্তি এবং ক্ষয় প্রতিরোধ ক্ষমতা বজায় রাখে।


